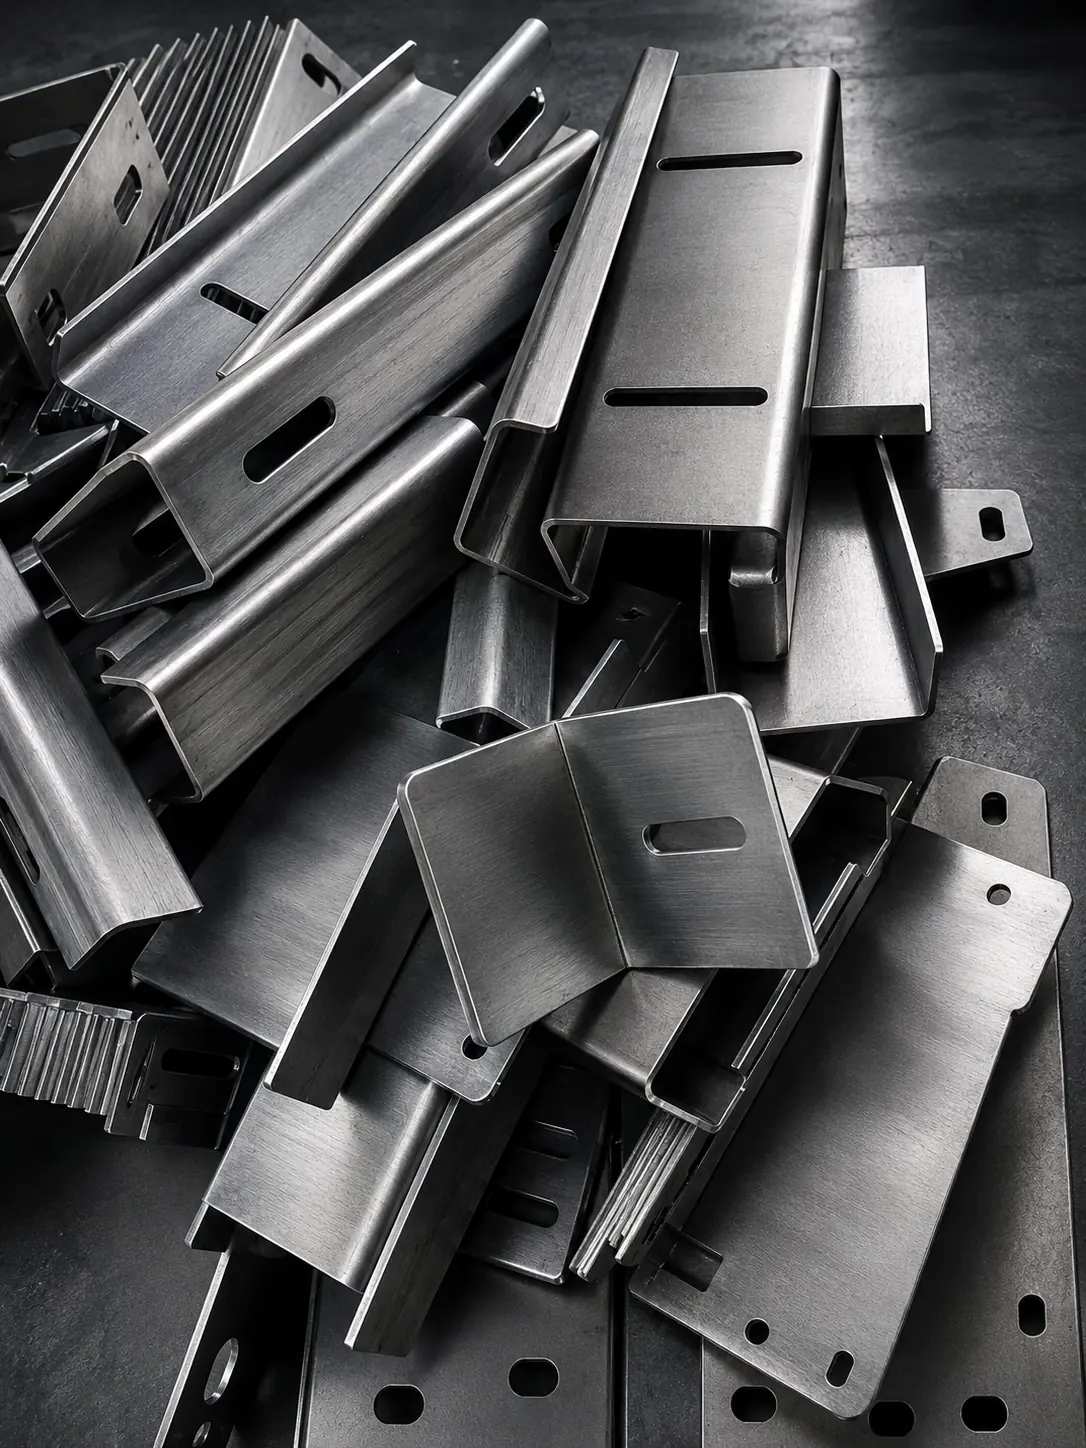
Cắt Laser Chi Tiết Máy, Phụ Tùng Và Bảng Tên Thiết Bị Theo Bản Vẽ
Cắt laser phù hợp với chi tiết máy và phụ tùng dạng tấm như tấm đế, mặt bích phẳng, giá đỡ, tai treo, nắp che, miếng chêm và bảng tên thiết bị. Máy cắt biên dạng và lỗ trong một lần với độ chính xác định vị lặp lại ± 0,02 mm, không cần khuôn, nên làm được cả một chiếc phụ tùng thay thế lẫn lô hàng trăm chi tiết.
Bài viết dành cho kỹ sư bảo trì, xưởng chế tạo máy và nhà máy trong khu vực Phú Mỹ cần chi tiết thay thế hoặc chi tiết chế tạo mới theo bản vẽ. Nội dung giúp xác định phần nào của chi tiết cắt laser là xong, phần nào cần gia công thêm.
Cắt laser làm ra hình dạng. Những bề mặt lắp ổ bi, lắp trục chặt thì vẫn cần gia công cắt gọt. Biết ranh giới này, bản vẽ sẽ rõ ràng và chi phí hợp lý.
— Laser CNC Kim Phát
Chi tiết máy phù hợp với cắt laser
Những loại chi tiết thường đặt cắt laser tại xưởng:
- Tấm đế motor, tấm đế bơm, bản mã lắp thiết bị
- Mặt bích phẳng, vòng đệm, miếng chêm căn chỉnh bằng thép hoặc inox
- Giá đỡ, tai treo, tay đòn, cam phẳng, tấm dẫn hướng
- Nắp che, tấm chắn bảo vệ, vỏ hộp thiết bị (cắt rồi chấn)
- Bảng tên thiết bị, biển số hiệu, biển cảnh báo cắt chữ xuyên trên thép hoặc inox
- Chi tiết mẫu để thử lắp trước khi đặt số lượng lớn
1. Phạm vi của cắt laser trong chế tạo máy
Cắt laser xử lý tốt mọi chi tiết có thể mô tả bằng hình phẳng 2D trên tấm kim loại, cùng các chi tiết từ ống và thép hình cỡ nhỏ trên máy cắt ống. Tại Kim Phát, chi tiết thép carbon dày đến dưới 30 mm, inox đến dưới 12 mm, khổ tấm lớn nhất 6000 x 1500 mm. Sau khi cắt, chi tiết có thể chấn trên máy chấn CNC 180 tấn hoặc hàn thành cụm. Chi tiết tròn xoay như trục, bạc, bánh răng có biên dạng răng chính xác thuộc nhóm gia công cắt gọt.
2. Khi nào cần gia công thêm sau khi cắt
Lỗ lắp ổ bi, lỗ lắp chốt định vị, bề mặt lắp ghép có dung sai chặt như cấp H7 thường cần doa hoặc phay sau khi cắt, vì mạch cắt laser có độ côn nhẹ và dung sai ở mức phần mười milimét. Lỗ ren cần taro sau khi cắt lỗ mồi. Hãy đánh dấu rõ các bề mặt này trên bản vẽ; phần còn lại của chi tiết dùng trực tiếp sau cắt. Cách làm này thường rẻ hơn gia công toàn bộ bằng phay.
3. Lưu ý với thép carbon trung bình như C45
Thép carbon trung bình như C45 (S45C theo JIS) hay dùng cho chi tiết máy cắt laser được, nhưng vùng sát mép cắt có thể bị tôi cứng cục bộ do nung nóng rồi nguội nhanh. Nếu sau đó cần khoan, taro hoặc phay sát mép, dụng cụ có thể mòn nhanh. Cách xử lý là cắt lỗ nhỏ hơn rồi gia công đến kích thước cuối, hoặc ủ chi tiết trước khi gia công. Thép kết cấu carbon thấp như SS400 ít gặp hiện tượng này.
4. Làm phụ tùng thay thế từ mẫu cũ
Khi phụ tùng hỏng không còn bản vẽ, xưởng đo mẫu và dựng lại file. Với chi tiết đã mòn, cần xác định kích thước lắp ghép dựa trên chi tiết đối tiếp, không đo trực tiếp phần mòn. Bản vẽ dựng lại nên được bên đặt kiểm tra các kích thước quan trọng trước khi cắt. File được lưu lại để lần sau đặt tiếp nhanh hơn, và có thể cắt dự phòng vài chiếc để không phải dừng máy lần sau.
5. Bảng tên thiết bị cắt chữ xuyên
Bảng tên thiết bị, biển số hiệu và biển cảnh báo có thể cắt chữ xuyên thấu trên thép hoặc inox, bền hơn nhiều so với tem dán hoặc biển in trong môi trường nhà máy. Với chữ có vùng kín như O, A, B, D, P, R, cần thêm cầu nối để phần lõi không rơi ra, theo kiểu chữ stencil. Nét chữ không nên mảnh hơn độ dày tấm; bảng tên nhỏ nên dùng tấm mỏng để chữ sắc nét.
6. Gửi bản vẽ chi tiết máy như thế nào
Gửi bản vẽ 2D có đầy đủ kích thước và dung sai, hoặc file DXF tỷ lệ 1:1 kèm bản PDF có ghi dung sai. Ghi rõ mác vật liệu, độ dày, số lượng, các bề mặt cần gia công sau cắt, yêu cầu xử lý bề mặt như mạ kẽm hay sơn. Với chi tiết cần chấn, gửi bản vẽ 3D hoặc ghi rõ bán kính chấn và chiều chấn. Kim Phát phản hồi báo giá trong vòng 4 giờ làm việc.
Tóm lại
Cắt laser là cách nhanh và kinh tế để làm chi tiết máy, phụ tùng dạng tấm và bảng tên thiết bị, từ một chiếc thay thế đến lô hàng trăm chiếc. Bề mặt lắp ghép dung sai chặt, lỗ ren và lỗ lắp ổ bi cần gia công thêm sau cắt. Đánh dấu rõ các bề mặt này trên bản vẽ, ghi mác vật liệu và gửi để nhận báo giá.
Câu hỏi thường gặp
Cắt laser chi tiết máy đạt độ chính xác bao nhiêu?
Máy cắt laser tại Kim Phát có độ chính xác định vị lặp lại ± 0,02 mm. Dung sai thực tế của chi tiết thường ở mức phần mười milimét, phụ thuộc vật liệu và độ dày. Bề mặt cần dung sai chặt hơn, như lỗ lắp ổ bi, nên gia công thêm sau khi cắt.
Có làm được phụ tùng thay thế khi không có bản vẽ không?
Có. Gửi mẫu cũ hoặc ảnh chụp có thước đo, xưởng đo và dựng lại bản vẽ, gửi lại để bạn xác nhận kích thước lắp ghép quan trọng trước khi cắt. Với chi tiết đã mòn, kích thước được xác định dựa trên chi tiết đối tiếp thay vì phần bị mòn.
Cắt laser bảng tên thiết bị bằng inox được không?
Được. Chữ và số được cắt xuyên thấu trên tấm inox hoặc thép, bền trong môi trường nhà máy hơn tem dán. Các chữ có vùng kín như O, A, B, D cần cầu nối để giữ phần lõi. Nét chữ nên rộng tối thiểu bằng độ dày tấm để chữ sắc và không bị cháy nét.
Thép C45 cắt laser có khoan, taro được không?
Được, nhưng vùng sát mép cắt của thép C45 có thể bị cứng lên do nhiệt, làm mũi khoan và taro mòn nhanh nếu gia công sát mép. Nên cắt lỗ nhỏ hơn rồi khoan doa đến kích thước cuối, hoặc ủ chi tiết trước khi gia công. Ghi rõ yêu cầu này trên bản vẽ để xưởng xử lý.