Gia Công Vỏ Tủ Điện Kim Loại: Quy Trình Cắt Laser Và Chấn CNC
Vỏ tủ điện kim loại được gia công theo bốn bước chính: khai triển bản vẽ 3D thành hình phẳng, cắt laser biên dạng và toàn bộ lỗ kỹ thuật, chấn CNC tạo hình các cạnh, rồi hàn ghép và hoàn thiện. Cắt trước, chấn sau là thứ tự bắt buộc vì mọi lỗ đều phải được cắt khi tấm còn phẳng.
Bài viết mô tả quy trình thực tế tại xưởng, những thông tin cần có trên bản vẽ, và các lỗi thiết kế thường gặp khiến tủ không lắp được sau khi chấn.
Sai số ở khâu khai triển hình phẳng sẽ theo suốt sản phẩm. Đó là bước cần kiểm tra kỹ nhất khi làm vỏ tủ điện.
— Laser CNC Kim Phát
Thông tin cần có trên bản vẽ vỏ tủ điện
Bản vẽ càng đủ các mục sau, thời gian chuẩn bị và rủi ro sai sót càng giảm:
- Kích thước phủ bì của tủ: dài, rộng, sâu
- Vật liệu và độ dày: thép carbon, tôn mạ kẽm hay inox
- Vị trí và kích thước toàn bộ lỗ: quạt, đồng hồ, nút nhấn, cáp vào ra
- Vị trí lỗ bắt vít và lỗ tiếp địa
- Kiểu cửa và bản lề, chiều mở cửa
- Yêu cầu hoàn thiện: sơn tĩnh điện, mạ kẽm hay để trần
- Số lượng cần gia công
1. Khai triển hình phẳng trước khi cắt
Vỏ tủ điện là chi tiết ba chiều nhưng được cắt từ tấm phẳng, nên bước đầu tiên luôn là khai triển. Khi chấn, kim loại ở vùng uốn bị kéo giãn, vì vậy tổng chiều dài tấm phẳng không bằng tổng các cạnh trên bản vẽ 3D. Lượng bù này phụ thuộc vào độ dày vật liệu và bán kính uốn. Tính sai ở bước này khiến kích thước tủ sau khi chấn lệch so với thiết kế.
2. Cắt laser toàn bộ lỗ khi tấm còn phẳng
Mọi lỗ trên vỏ tủ đều nên được cắt ở bước này, khi tấm còn nằm phẳng trên bàn máy. Lỗ quạt thông gió, cửa sổ đồng hồ, lỗ nút nhấn, lỗ luồn cáp và lỗ bắt vít đều cắt cùng một lượt với biên dạng ngoài. Khoan bổ sung sau khi đã chấn vừa khó định vị chính xác vừa tốn thời gian, nên hãy đưa đầy đủ lỗ vào bản vẽ ngay từ đầu.
3. Chấn CNC tạo hình các cạnh tủ
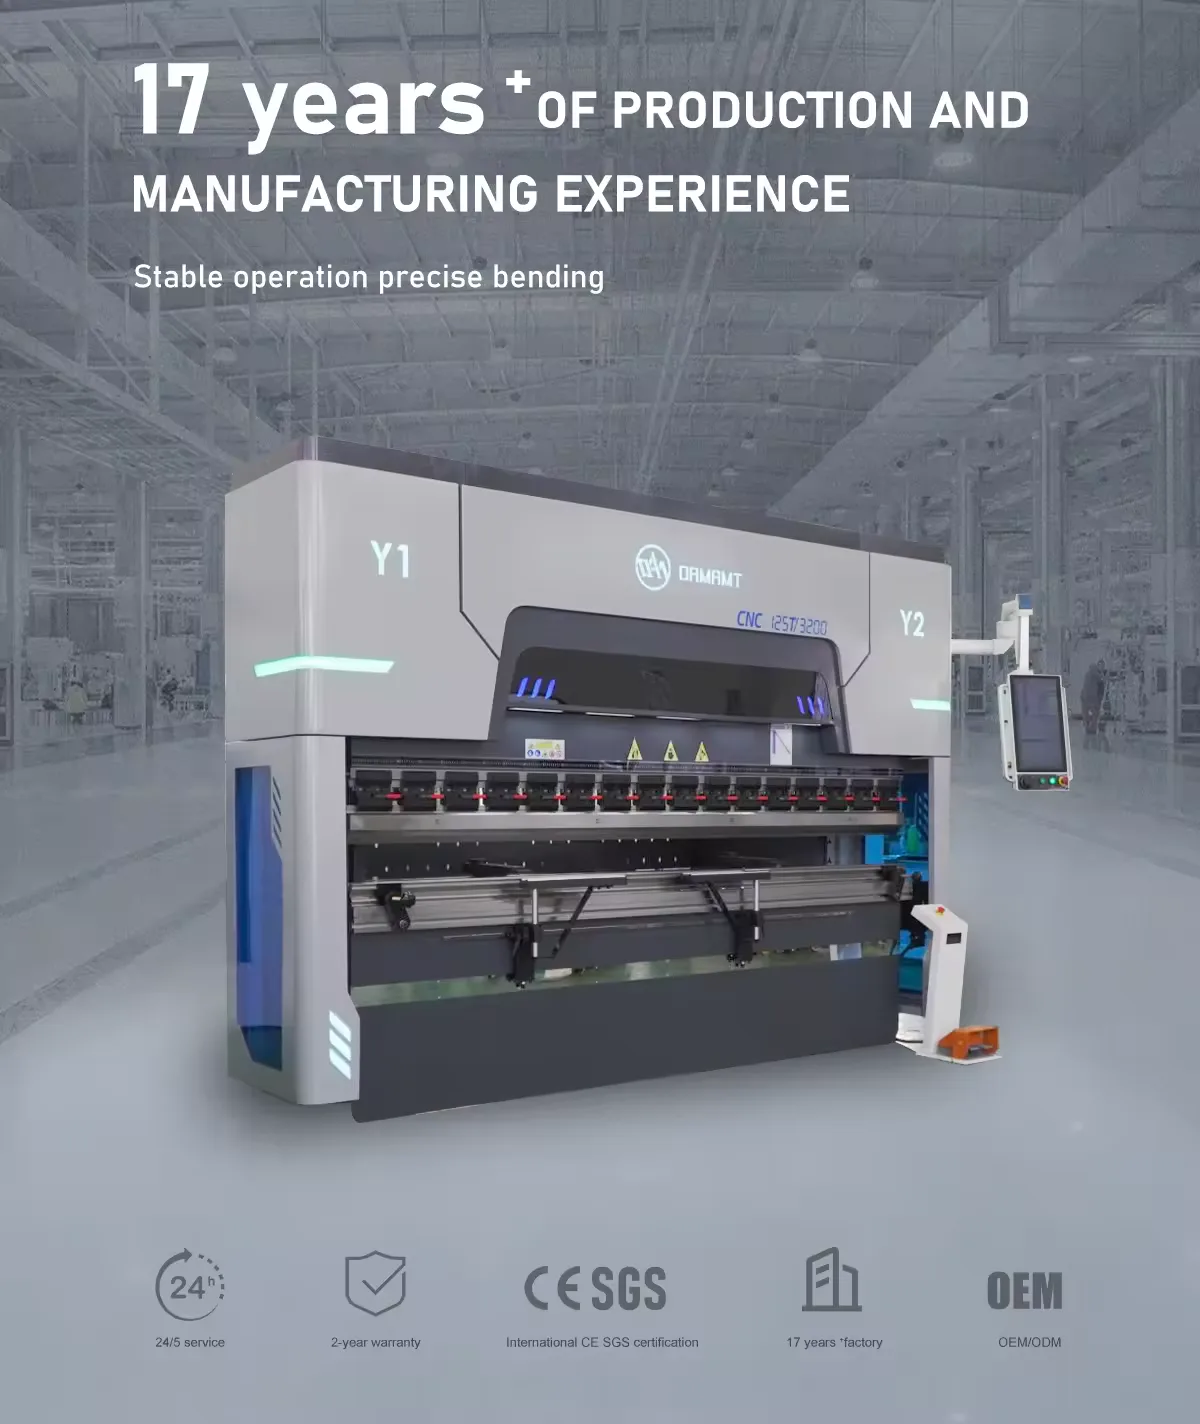
Xưởng dùng máy chấn CNC thủy lực 180 tấn với bàn 3200 x 400 mm, khoảng cách hai trụ 2700 mm, hành trình trượt 200 mm và chiều cao mở 570 mm. Thông số này quyết định kích thước chi tiết chấn được và số lần chấn thực hiện trên một tấm. Thứ tự chấn cũng quan trọng: các cạnh phải được chấn theo trình tự sao cho phần đã tạo hình không va vào khuôn ở bước tiếp theo.
4. Hàn ghép và hoàn thiện
Sau khi chấn, các mảnh được hàn ghép thành khối hoàn chỉnh. Xưởng có máy hàn LASER HLW-3000W, máy hàn MIG-500A và máy hàn TIG-315P, chọn theo vật liệu và yêu cầu thẩm mỹ của mối hàn. Với tủ điện đặt ở vị trí nhìn thấy được, mối hàn thường được mài phẳng trước khi sơn. Với tủ inox, hàn TIG giữ được bề mặt sạch hơn.
5. Ba lỗi thiết kế thường gặp
Lỗi thứ nhất là đặt lỗ quá sát đường chấn, khiến lỗ bị kéo méo khi uốn. Nên giữ khoảng cách từ mép lỗ đến đường chấn tối thiểu vài lần độ dày tấm. Lỗi thứ hai là quên chừa khe hở giữa cửa và khung, làm cửa kẹt sau khi lắp. Lỗi thứ ba là không tính đến bán kính uốn ở góc, khiến hai cạnh không khớp khi ghép. Cả ba đều dễ sửa ở khâu bản vẽ và tốn kém khi phát hiện sau gia công.
Tóm lại
Gia công vỏ tủ điện kim loại là chuỗi khai triển, cắt laser, chấn CNC và hàn hoàn thiện, trong đó khâu khai triển quyết định độ chính xác của cả sản phẩm. Gửi bản vẽ kèm kích thước phủ bì, độ dày, vị trí lỗ và yêu cầu hoàn thiện để nhận báo giá. Xem thêm dịch vụ gia công cơ khí và cắt chấn CNC tại Phú Mỹ.
Câu hỏi thường gặp
Vỏ tủ điện nên dùng vật liệu và độ dày nào?
Lựa chọn phụ thuộc vào môi trường lắp đặt và kích thước tủ. Thép carbon sơn tĩnh điện phổ biến cho tủ trong nhà; tôn mạ kẽm và inox thường dùng cho môi trường ẩm hoặc ngoài trời. Về độ dày, tủ càng lớn càng cần tấm dày hơn để đủ cứng vững. Nêu vị trí lắp đặt khi gửi bản vẽ để xưởng tư vấn cụ thể.
Cắt lỗ trước hay chấn trước?
Cắt trước, chấn sau. Toàn bộ lỗ kỹ thuật cần được cắt laser khi tấm còn phẳng, vì khoan bổ sung sau khi đã chấn rất khó định vị chính xác và tốn thời gian hơn nhiều.
Không có bản vẽ 3D thì làm tủ điện được không?
Được. Bản vẽ 2D có đủ kích thước phủ bì, độ dày vật liệu và vị trí các lỗ là làm được. Nếu chỉ có kích thước sơ bộ, xưởng có thể trao đổi để dựng bản vẽ trước khi gia công; công đoạn này tính riêng.
Xưởng có nhận làm tủ điện số lượng ít không?
Có. Xưởng nhận cả đơn mẫu và đơn sản xuất. Với đơn số lượng ít, đơn giá trên mỗi tủ cao hơn do chi phí chuẩn bị file và cài đặt máy chia cho ít sản phẩm.