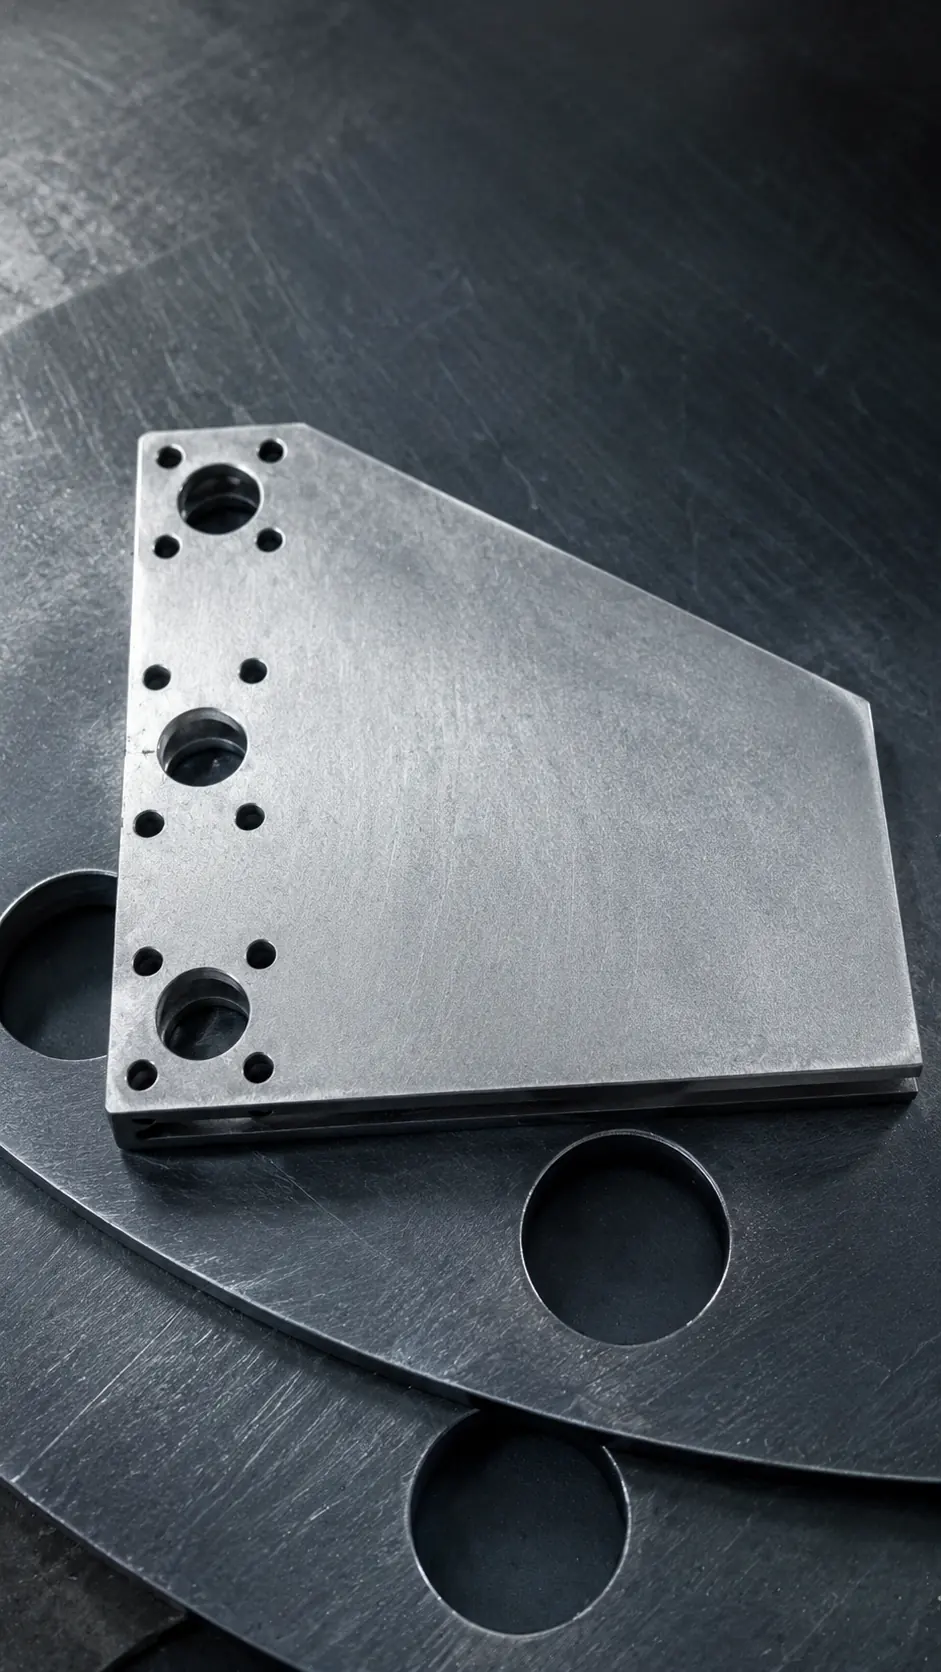
Gia Công Kết Cấu Thép Tại Phú Mỹ: Cắt Laser Bản Mã, Chấn Và Hàn Tại Một Xưởng
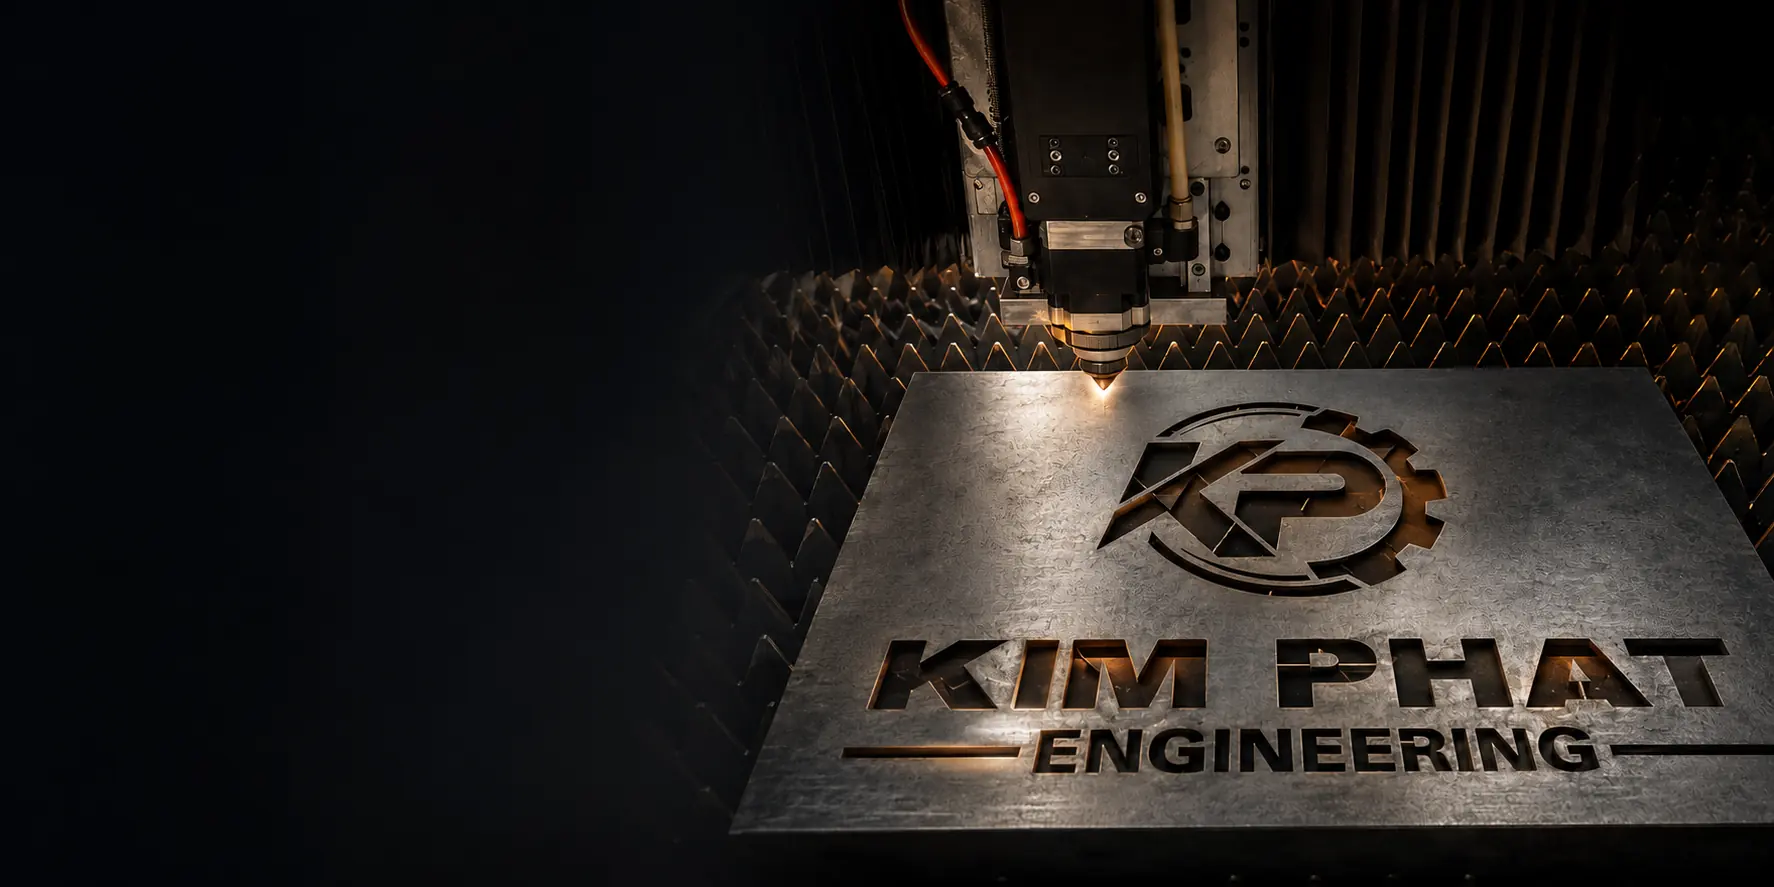
Gia công kết cấu thép là quá trình biến thép tấm và thép hình thành các cấu kiện như bản mã, sườn gia cường, khung, sàn thao tác theo bản vẽ, qua các bước cắt, tạo lỗ, chấn và hàn. Tại Kim Phát, bản mã và chi tiết tấm dày đến dưới 30 mm được cắt laser trên máy 6kW, sau đó chấn và hàn MIG/TIG ngay tại xưởng ở Phú Mỹ.
Bài viết dành cho nhà thầu và bộ phận bảo trì của các nhà máy trong KCN Phú Mỹ, Mỹ Xuân, Cái Mép đang cần chi tiết kết cấu gia công nhanh, chính xác mà không phải chia việc cho nhiều đơn vị.
Với bản mã, lỗ bu lông lệch 2 mm là đủ để cả đoạn khung không lắp được. Cắt lỗ và biên dạng trong cùng một lần cắt loại bỏ sai số cộng dồn giữa các công đoạn.
— Laser CNC Kim Phát
Năng lực gia công kết cấu tại xưởng
Thông số lấy từ thiết bị đang vận hành tại xưởng Kim Phát:
- Cắt laser thép tấm: dưới 30 mm trên máy 6kW (khổ 6000 x 1500 mm), dưới 20 mm trên 02 máy 3kW (khổ 3000 x 1500 mm)
- Cắt laser ống, hộp, thép góc, thép U, dầm I cỡ nhỏ: Ø10–Ø120 mm, phôi dài đến 6250 mm
- Chấn CNC thủy lực 180 tấn, chiều dài bàn 3200 mm
- Hàn MIG-500A (dòng hàn 500 A) cho kết cấu thép; hàn TIG-315P cho inox và chi tiết mỏng; hàn laser 3000 W
- Độ chính xác định vị lặp lại của máy cắt: ± 0,02 mm
- Nhận bản vẽ DXF, DWG, PDF; phản hồi báo giá trong vòng 4 giờ làm việc
1. Cấu kiện nào nên cắt laser
Cắt laser phù hợp nhất với các chi tiết tấm có biên dạng và lỗ: bản mã chân cột, bản nối dầm, sườn và gân tam giác, tai treo, bản đế thiết bị, bậc thang, tấm che, tấm sàn. Lợi thế lớn nhất thể hiện khi chi tiết lặp lại nhiều lần hoặc có biên dạng bo cong, rãnh ô van mà cưa và khoan khó làm chính xác. Thép hình cỡ lớn vượt phạm vi Ø120 mm của máy cắt ống vẫn cần cưa, khoan theo cách truyền thống.
2. Lỗ bu lông cắt laser có dùng được không
Dùng được trong đa số trường hợp. Tiêu chuẩn kết cấu thép AISC 360 của Mỹ cho phép lỗ bu lông tạo bằng cắt nhiệt trên thiết bị CNC, kèm yêu cầu về độ nhám thành lỗ. Điều kiện thực tế cần lưu ý: đường kính lỗ không nên nhỏ hơn độ dày tấm, và với tấm dày, thành lỗ có độ côn nhẹ. Với lỗ lắp bu lông cường độ cao đòi hỏi dung sai chặt, có thể cắt laser nhỏ hơn một chút rồi khoan doa đến kích thước cuối. Nếu dự án có quy định riêng về cách tạo lỗ, hãy nêu rõ trong hồ sơ.
3. Cắt, chấn, hàn tại một xưởng giảm sai số thế nào
Khi cả ba công đoạn dùng chung một bộ file, kích thước khai triển để chấn và vị trí lỗ để lắp ghép được tính một lần, không phải truyền qua lại giữa các đơn vị. Chi tiết có thể thiết kế mộng âm dương (tab và rãnh) để tự định vị khi hàn, giảm nhu cầu đồ gá. Chi tiết không phải vận chuyển giữa các xưởng nên ít cong vênh, trầy xước, và tiến độ không phụ thuộc lịch của nhiều bên.
4. Chọn phương pháp hàn cho từng cấu kiện
Hàn MIG phù hợp với kết cấu thép carbon, mối hàn dài và tấm dày, nhờ năng suất cao. Hàn TIG phù hợp với inox, chi tiết mỏng và mối hàn cần thẩm mỹ. Hàn laser 3000 W có vùng ảnh hưởng nhiệt hẹp, ít biến dạng, độ dày hàn khuyến nghị đến 5 mm. Nếu dự án yêu cầu quy trình hàn theo tiêu chuẩn cụ thể như AWS D1.1 hoặc kiểm tra không phá hủy, cần thống nhất trước khi báo giá.
5. Hồ sơ cần gửi khi đặt gia công kết cấu
Hồ sơ gồm bản vẽ gia công (shop drawing) hoặc file DXF từng chi tiết, và bảng thống kê vật tư ghi rõ mác thép như SS400, Q235B hay Q345B, độ dày, số lượng. Bổ sung yêu cầu hoàn thiện (sơn, mạ), yêu cầu hàn và tiến độ. Nếu chỉ có bản vẽ tổng thể, xưởng có thể tách chi tiết, nhưng cần thêm thời gian xác nhận kích thước với bên thiết kế.
6. Chốt phương án mạ kẽm trước khi cắt
Công trình ven biển thường yêu cầu mạ kẽm nhúng nóng theo ISO 1461. Với cấu kiện có khoang kín như ống, hộp hoặc hộp hàn từ tấm, phải có lỗ thoát khí và thoát kẽm, nếu không chi tiết có thể biến dạng hoặc nứt khi nhúng vào bể kẽm nóng chảy. Các lỗ này nên được đưa vào file cắt ngay từ đầu; khoan bổ sung sau khi hàn tốn công và khó chính xác.
Tóm lại
Cắt laser giúp bản mã và chi tiết kết cấu có lỗ, biên dạng chính xác ngay từ đầu. Khi cắt, chấn và hàn diễn ra tại cùng một xưởng, sai số cộng dồn và thời gian vận chuyển giảm rõ rệt. Gửi shop drawing hoặc file DXF kèm bảng vật tư, yêu cầu hàn và hoàn thiện để xưởng báo giá và tiến độ sát thực tế.
Câu hỏi thường gặp
Cắt laser bản mã thép dày 20 mm được không?
Được. Máy cắt laser fiber 6kW tại Kim Phát cắt thép carbon đến dưới 30 mm, nên bản mã dày 20 mm nằm trong phạm vi gia công. Lỗ bu lông cắt cùng lúc với biên dạng; lỗ cần dung sai chặt có thể cắt nhỏ hơn rồi khoan doa đến kích thước cuối.
Có nhận gia công kết cấu thép số lượng ít không?
Có. Kim Phát nhận cả đơn vài chi tiết cho bảo trì, sửa chữa lẫn đơn sản xuất hàng loạt. Cắt laser không cần khuôn nên đơn nhỏ vẫn làm được; đơn giá mỗi chi tiết của đơn nhỏ sẽ cao hơn vì chi phí lập trình và chuẩn bị được chia cho ít chi tiết.
Thép SS400 và Q235 cắt laser có khác nhau không?
Gần như không. SS400 theo tiêu chuẩn Nhật JIS G3101 và Q235 theo tiêu chuẩn Trung Quốc đều là thép kết cấu carbon thấp, cắt laser bằng oxy với thông số tương tự nhau. Khác biệt chủ yếu nằm ở cơ tính và yêu cầu thiết kế, không ảnh hưởng nhiều đến quá trình cắt.
Kim Phát có nhận lắp đặt tại công trình không?
Kim Phát có dịch vụ thiết kế, lắp đặt và bảo trì hệ thống cơ khí cho nhà xưởng. Với hạng mục lắp dựng kết cấu cụ thể, hãy gửi bản vẽ và mô tả hiện trường để xưởng xác nhận phạm vi thực hiện trước khi báo giá.