So Sánh Cắt Laser Và Cắt Plasma Trong Gia Công Thép: Nên Chọn Loại Nào?
Cắt laser và cắt plasma đều cắt được thép tấm, nhưng cho ra độ chính xác, chất lượng mép cắt và chi phí rất khác nhau. Chọn sai công nghệ có thể khiến chi tiết bị lệch dung sai, mép phải mài lại hoặc đội chi phí không cần thiết — đặc biệt với đơn hàng thép tấm số lượng lớn.
Bài viết so sánh cắt laser và cắt plasma trong gia công thép theo 6 tiêu chí thực tế: nguyên lý cắt, độ chính xác và mép cắt, độ dày cắt được, tốc độ, chi phí và tính linh hoạt với biên dạng phức tạp. Bảng so sánh cuối bài giúp bạn quyết định nhanh trước khi gửi file CAD/DXF cho xưởng.
Không có công nghệ nào thay thế hoàn toàn công nghệ kia — cắt laser thắng ở độ chính xác và thẩm mỹ trên thép tấm mỏng đến trung bình, cắt plasma thắng ở thép rất dày và chi phí trên mét cắt khi dung sai không quá chặt.
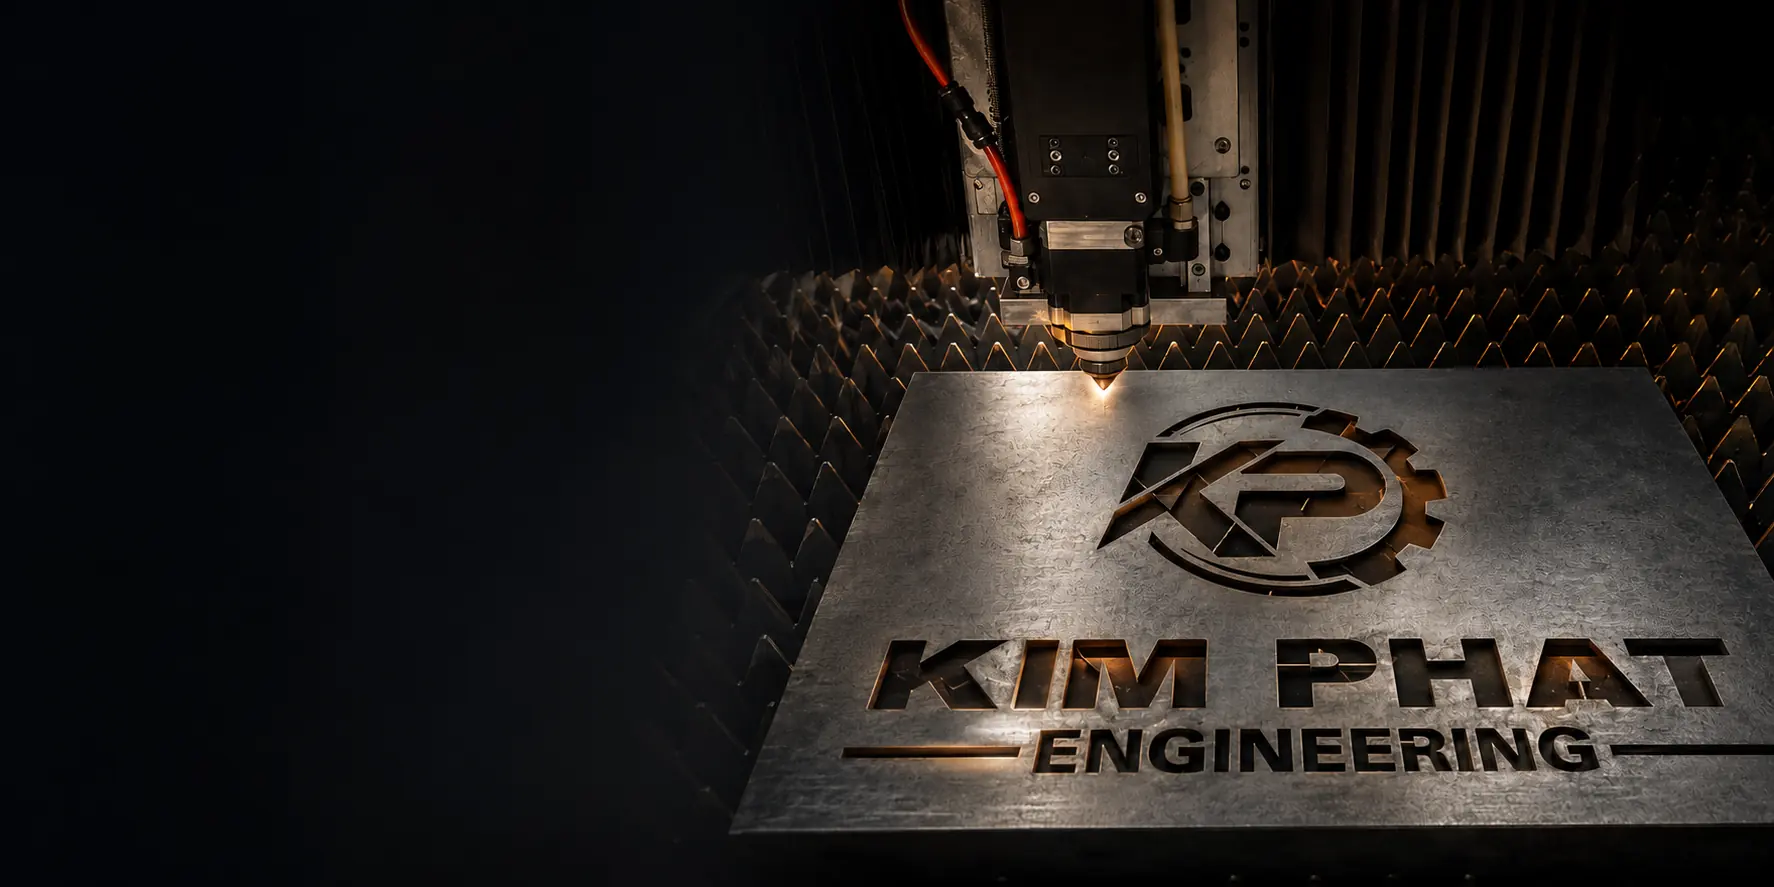
— Laser CNC Kim Phát — Xưởng Phú Mỹ, BR-VT
6 tiêu chí so sánh nhanh cắt laser và cắt plasma
Trước khi đi vào chi tiết, đây là bức tranh tổng quan để bạn nắm nhanh:
- Nguyên lý: laser hội tụ điểm nhiệt 0,1-0,3mm vs plasma dùng hồ quang ion hóa, rãnh cắt 1,5-3mm
- Độ chính xác: laser ±0,1-0,15mm vs plasma ±0,3-0,8mm
- Mép cắt: laser sắc, ít bavia, thường không cần mài lại vs plasma thô hơn, cần mài/vát mép
- Độ dày thép: laser fiber 3-6kW dưới 30mm vs plasma xử lý tốt 30-60mm+
- Tốc độ: laser nhanh hơn 2-4 lần trên thép mỏng (<12mm), plasma cạnh tranh trên thép rất dày
- Chi phí tổng: laser tối ưu cho chi tiết chính xác, plasma kinh tế cho kết cấu dày số lượng lớn
1. Nguyên lý hoạt động khác nhau như thế nào?
Cắt laser fiber CNC hội tụ chùm tia laser thành điểm có đường kính chỉ 0,1-0,3mm trên bề mặt thép. Nhiệt tập trung làm nóng chảy hoặc bốc hơi kim loại, đồng thời khí hỗ trợ (oxy với thép carbon, nitơ với inox) thổi xỉ ra khỏi rãnh cắt. Đầu cắt di chuyển theo file CAD/DXF nên cắt được biên dạng rất phức tạp, lỗ nhỏ và góc nhọn. Cắt plasma tạo hồ quang điện giữa điện cực và phôi, ion hóa dòng khí thành plasma nhiệt độ trên 20.000°C để làm nóng chảy thép. Rãnh cắt rộng hơn (1,5-3mm), vùng ảnh hưởng nhiệt (HAZ) lớn hơn nên mép cắt và độ chính xác chịu ảnh hưởng nhiều hơn laser. Nói ngắn gọn: laser dùng tia hội tụ, rãnh hẹp, phù hợp chi tiết chính xác; plasma dùng hồ quang, rãnh rộng, phù hợp thép dày không đòi hỏi dung sai chặt.
2. Độ chính xác và chất lượng mép cắt — laser vượt trội
Trên cùng một tấm thép, dung sai điển hình của cắt laser fiber CNC là ±0,1-0,15mm và ổn định giữa các chi tiết trong cùng lô, trong khi cắt plasma thường ở mức ±0,3-0,8mm tùy máy và độ dày. Rãnh cắt laser chỉ 0,1-0,3mm cho mép sắc nét, vuông và ít bavia, thường không cần mài lại trước khi chấn hoặc hàn. Ngược lại, mép plasma hơi nghiêng, có xỉ và bavia, thường cần mài hoặc vát mép trước khi sơn phủ. Với chi tiết cần lắp ráp khít, bắt bulong, chấn gấp tiếp theo hoặc yêu cầu thẩm mỹ như cổng CNC, vách hoa văn hay vỏ tủ điện, cắt laser cho tỷ lệ đạt ngay sau cắt cao hơn hẳn. Cắt plasma phù hợp hơn cho dầm, tấm base và chi tiết kết cấu dày nơi sẽ hàn và sơn phủ sau đó.
3. Độ dày thép cắt được — mỗi công nghệ một khoảng tối ưu
Tại xưởng Laser CNC Kim Phát (Phú Mỹ): fiber laser 3kW (2 máy, khổ 3.000 x 1.500mm) cắt thép carbon dưới 20mm và inox dưới 10mm; fiber laser 6kW (1 máy, khổ 6.000 x 1.500mm) cắt thép carbon dưới 30mm và inox dưới 12mm. Trên khoảng này laser vừa nhanh vừa đẹp. Vượt ngưỡng 30mm hoặc với thép tấm 30-60mm số lượng lớn, cắt plasma công nghiệp sẽ kinh tế hơn dù phải chấp nhận mép thô hơn và công đoạn xử lý sau cắt. Lưu ý: độ dày tối ưu về tốc độ và chất lượng mép luôn thấp hơn giới hạn tối đa — ví dụ thép 16-20mm trên máy 6kW vẫn cắt qua nhưng chậm và mép sậm màu hơn thép 8-12mm. Xem chi tiết bảng tra theo vật liệu tại bài độ dày cắt laser.
4. Tốc độ cắt — laser thắng trên thép mỏng, plasma gỡ lại trên thép rất dày
Trên thép carbon 3-12mm, laser fiber nhanh hơn plasma 2-4 lần nhờ rãnh cắt hẹp và không cần thay vật tư thường xuyên. Khi thép dày trên 25-30mm, tốc độ laser giảm mạnh, chi phí khí và hao mòn đầu cắt tăng — lúc này plasma dòng 200-400A duy trì tốc độ ổn định hơn. Với đơn hàng cần giao nhanh trong ngày, thép tấm mỏng đến trung bình nên ưu tiên laser để rút ngắn cả thời gian cắt lẫn thời gian xử lý bavia sau đó.
5. Chi phí gia công — đừng chỉ so giá trên mét cắt
Laser tiêu thụ điện, khí hỗ trợ (oxy/nitơ) và thấu kính/bép; plasma tiêu thụ điện cực, bép và khí, phải thay vật tư thường xuyên hơn. Trên thép rất dày (>30mm), chi phí trên mét cắt của plasma rẻ hơn rõ rệt. Nhưng trên thép mỏng đến trung bình, tổng chi phí của laser thường thấp hơn khi tính trọn gói cắt + mài bavia + tỉ lệ lỗi phải cắt lại — dù đơn giá trên mét cắt laser có thể cao hơn. Tại Kim Phát, báo giá được tính theo mét cắt hoặc theo tấm tùy biên dạng sau khi xem file CAD/DXF, không báo giá chung chung theo kg, giúp khách nắm chính xác chi phí trước khi đặt cắt.
6. Khi nào nên chọn cắt laser, khi nào nên chọn cắt plasma?
Chọn cắt laser CNC khi thép tấm mỏng đến trung bình (dưới 20-30mm tùy loại thép và công suất máy), cần dung sai chặt, lỗ nhỏ, góc nhọn, biên dạng hoa văn phức tạp, hoặc yêu cầu mép đẹp để chấn/hàn/lắp ráp chính xác ngay sau cắt. Chọn cắt plasma khi thép tấm rất dày (30-60mm+), dung sai cho phép rộng (±0,5mm trở lên), chi tiết sẽ hàn và sơn phủ, ưu tiên chi phí trên mét cắt thấp nhất cho kết cấu dày số lượng lớn. Trường hợp lửng ở khoảng 20-30mm, vừa cần chính xác vừa dày — hãy gửi bản vẽ để xưởng test thông số và tư vấn. Kim Phát có laser 6kW khổ lớn và liên kết gia công plasma cho thép siêu dày nên có thể đề xuất phương án tối ưu thay vì ép một công nghệ duy nhất.
Kết luận
So sánh cắt laser và cắt plasma trong gia công thép không phải để tìm ra kẻ thắng tuyệt đối, mà để chọn đúng công nghệ cho từng khoảng độ dày và yêu cầu dung sai. Thép tấm mỏng đến trung bình cần đẹp và chính xác — chọn laser. Thép kết cấu rất dày, ưu tiên chi phí — chọn plasma. Khi chưa chắc chắn, cách nhanh nhất là gửi file CAD/DXF kèm vật liệu, độ dày và số lượng để xưởng tư vấn dựa trên chi tiết thực tế thay vì bảng thông số chung. Liên hệ Laser CNC Kim Phát qua Zalo 098 77 66 044 hoặc trang nhận báo giá — phản hồi trong ngày, tư vấn nên dùng laser hay plasma trước khi báo giá.
Câu hỏi thường gặp khi so sánh cắt laser và cắt plasma
Cắt laser và cắt plasma khác nhau ở điểm nào?
Cắt laser dùng chùm tia hội tụ 0,1-0,3mm nên rãnh cắt hẹp, dung sai ±0,1mm và mép sắc ít bavia. Cắt plasma dùng hồ quang ion hóa, rãnh 1,5-3mm, vùng nhiệt rộng hơn nên độ chính xác và độ mịn mép thấp hơn laser.
Cắt plasma có cắt được thép dày hơn cắt laser không?
Có. Laser fiber phổ thông (3-6kW) cắt thép carbon dưới 30mm. Plasma công nghiệp cắt tốt thép 30-60mm+ với chi phí đầu tư thấp hơn, phù hợp kết cấu dày không đòi hỏi dung sai chặt.
Khi nào nên chọn cắt laser thay vì cắt plasma cho thép tấm?
Chọn laser khi thép dưới 20-30mm, cần lỗ nhỏ, biên dạng phức tạp, dung sai chặt hoặc mép đẹp để chấn/hàn ngay. Những yêu cầu này plasma khó đáp ứng mà không phải xử lý lại nhiều.
Chi phí cắt laser có đắt hơn cắt plasma không?
Trên thép rất dày plasma rẻ hơn. Trên thép mỏng đến trung bình, tổng chi phí laser thường thấp hơn vì cắt nhanh hơn, ít bavia và tỉ lệ lỗi thấp — dù đơn giá trên mét cắt laser có thể cao hơn.
Có thể gửi bản vẽ để được tư vấn chọn công nghệ không?
Có. Gửi file DXF/DWG kèm vật liệu, độ dày và số lượng qua Zalo 0987766044 hoặc trang nhận báo giá, Kim Phát sẽ xác nhận nên dùng laser hay plasma và báo giá trong ngày.